


Selam! 8 Gözlü Şişirme Kalıbının tedarikçisiyim ve bu kalıplarla yapılan ürünlerde yüksek hurda oranıyla uğraşmanın ne kadar sinir bozucu olabileceğini biliyorum. Bu blogda, hurda oranını nasıl azaltacağınıza ve üretim sürecinizi daha verimli hale getireceğinize dair bazı pratik ipuçları paylaşacağım.
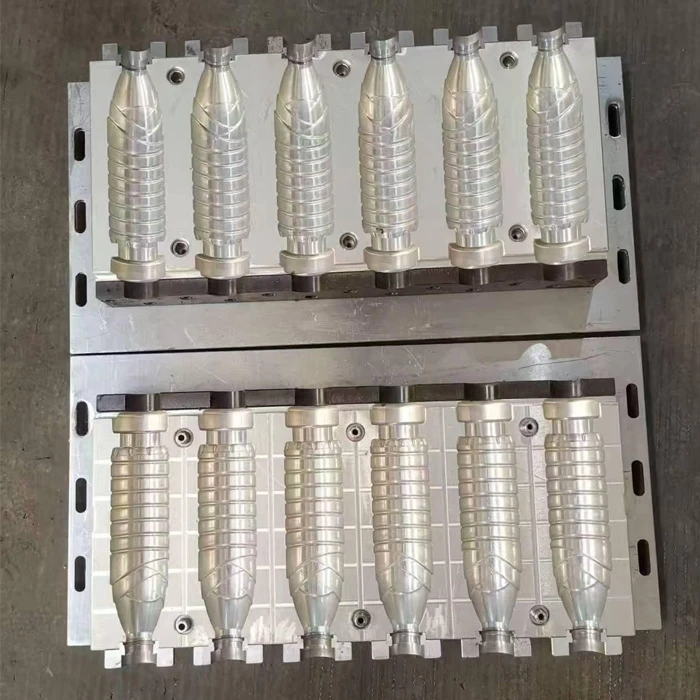
Öncelikle 8 Gözlü Şişirme Kalıbının ne olduğunu anlayalım. Bu bir türŞişirme Kalıptek çevrimde aynı anda sekiz ürün üretebilen bir sistem. Bu tür kalıplar, içecek endüstrisi gibi yüksek hacimli üretim gerektiren endüstrilerde yaygın olarak kullanılır.PET Şişe Şişirme Kalıbıürünler. Ancak çoklu boşluklarda işlerin ters gitme ve hurda oranının artması ihtimali daha yüksektir.
1. Kalıp Tasarımı ve Bakımı
8 Gözlü Şişirme Kalıbının tasarımı çok önemlidir. İyi tasarlanmış bir kalıp, erimiş malzemenin sekiz boşluğun tamamına eşit şekilde dağıtılmasını sağlar. Tasarım kusurluysa, bazı boşluklara diğerlerinden daha fazla malzeme girebilir, bu da eşit olmayan ürünler ve daha yüksek hurda oranına yol açabilir.
- Akış Kanalı Tasarımı: Kalıptaki akış kanalları dikkatli bir şekilde tasarlanmalıdır. Erimiş plastiğin her boşluğa aynı anda ve aynı basınçla ulaşmasını sağlamak için doğru çap ve uzunluğa sahip olmaları gerekir. Örneğin bazı bölgelerde akış kanalları çok darsa plastik düzgün akmayabilir ve bu boşluklarda ince duvarlı veya eksik ürünlerin oluşmasına neden olabilir.
- Sıcaklık Kontrolü: Uygun sıcaklık kontrolü önemlidir. Her boşluk, kullanılan plastik malzeme için en uygun sıcaklıkta tutulmalıdır. Sıcaklık çok yüksekse plastik çok sıvı hale gelebilir ve parlamaya veya aşırı genleşmeye neden olabilir. Öte yandan çok alçaksa plastik boşluğu tamamen doldurmayabilir. Her boşluğa sıcaklık sensörlerinin takılması ve güvenilir bir ısıtma ve soğutma sistemi, tutarlı sıcaklıkların korunmasına yardımcı olabilir.
- Düzenli Bakım: Tıpkı diğer ekipmanlar gibi 8 Gözlü Şişirme Kalıbının da düzenli bakıma ihtiyacı vardır. Zamanla kalıp aşınabilir ve küçük hasarlar meydana gelebilir. Bu hasarlar ürünlerin kalitesini etkileyebilir. Kalıbı düzenli olarak çizik, ezik veya korozyon gibi aşınma belirtileri açısından inceleyin. Artık plastik veya kalıntıları gidermek için her üretimden sonra kalıbı temizleyin. Kalıbı iyi çalışır durumda tutmak için aşınmış parçaları derhal değiştirin.
2. Malzeme Seçimi ve Hazırlanması
Plastik malzeme seçiminin hurda oranı üzerinde önemli bir etkisi olabilir. Farklı plastiklerin viskozite, erime noktası ve büzülme oranı gibi farklı özellikleri vardır.
- Malzeme Uyumluluğu: Seçeceğiniz plastik malzemenin 8 Gözlü Şişirme Kalıbına uyumlu olduğundan emin olunuz. Bazı plastikler kalıp yüzeyiyle reaksiyona girebilir veya kalıbın kanallarından iyi akmayabilir. Özel uygulamanıza en uygun plastiği seçmek için kalıp üreticisine veya malzeme uzmanına danışın.
- Malzeme Kurutma: Birçok plastik havadaki nemi emer ve bu da son ürünlerde kusurlara neden olabilir. Plastiği üflemeli kalıplama işleminde kullanmadan önce, uygun şekilde kurutmak önemlidir. Plastik topaklardaki nemi gidermek için kurutuculu bir kurutucu kullanın. Bu, ürünlerde kabarcık, boşluk veya yüzey kusurları gibi sorunları önleyebilir.
- Malzeme Kalite Kontrolü: Her zaman yüksek kaliteli plastik malzemeleri güvenilir tedarikçilerden temin edin. Düşük kaliteli malzemeler yabancı maddeler içerebilir veya tutarsız özelliklere sahip olabilir, bu da daha yüksek hurda oranına yol açabilir. Spesifikasyonlarınızı karşıladıklarından emin olmak için gelen malzemeler üzerinde düzenli kalite kontrolleri yapın.
3. Süreç Optimizasyonu
Hurda oranını azaltmak için üflemeli kalıplama işleminin kendisinin optimize edilmesi gerekir.
- Enjeksiyon Basıncı ve Hızı: Enjeksiyon basıncı ve hızı, boşlukların eşit şekilde doldurulmasında hayati bir rol oynar. Basınç çok düşükse plastik boşluğun her yerine ulaşamayabilir ve bu da ürünlerin eksik olmasına neden olabilir. Basınç çok yüksekse parlamaya veya kalıbın hasar görmesine neden olabilir. Benzer şekilde enjeksiyon hızının da ürünün boyutuna ve şekline göre ayarlanması gerekir. Yavaş bir enjeksiyon hızı, boşluğu tamamen doldurmadan plastiğin soğumasına neden olabilirken, yüksek bir hız, türbülansa ve eşit olmayan doluma neden olabilir.
- Üfleme Basıncı ve Süresi: Plastik kalıba enjekte edildikten sonra darbe basıncı ve süresi kullanılarak ürün şekillendirilir. Üfleme basıncı, plastiği istenen şekle getirmek için yeterli olmalı, ancak ürünün patlamasına neden olmayacak kadar yüksek olmamalıdır. Üfleme süresinin de dikkatli bir şekilde kontrol edilmesi gerekir. Üfleme süresi çok kısa olursa ürün tam olarak şekillenemeyebilir, çok uzun olursa aşırı genleşmeye ve daha yüksek hurda oranına yol açabilir.
- Döngü Süresi: Çevrim süresinin optimize edilmesi hurda oranını da azaltabilir. Daha kısa bir döngü süresi üretim verimliliğini artırabilir, ancak çok kısa olması durumunda plastiğin düzgün bir şekilde soğuması ve katılaşması için yeterli zamanı olmayabilir, bu da ürünlerin deforme olmasına neden olabilir. Öte yandan, çok uzun bir çevrim süresi israfa neden olabilir ve eşit olmayan soğutma nedeniyle bükülme gibi sorunlara da neden olabilir.
4. Operatör Eğitimi
Hurda oranını azaltmak için iyi eğitimli operatörler şarttır. 8 Gözlü Şişirme Kalıbını, plastik malzemeleri ve şişirme işlemini anlamaları gerekiyor.
- Kalıp Operasyonu: Operatörler, 8 Gözlü Şişirme Kalıbının nasıl düzgün şekilde kurulacağı ve çalıştırılacağı konusunda eğitilmelidir. Bu, kalıbın doğru şekilde kurulmasını, sıcaklık ve basınç ayarlarının yapılmasını ve rutin bakım görevlerinin gerçekleştirilmesini içerir. Ayrıca üretim sürecinde ortaya çıkabilecek genel sorunların nasıl giderileceğini de bilmelidirler.
- Kalite Kontrolü: Operatörlere, ürünler üzerinde kalite kontrolleri yapmaları konusunda eğitim verin. Çatlak, eğrilme veya eşit olmayan duvar kalınlığı gibi kusurları üretim sürecinin erken safhalarında tespit edebilmelidirler. Bu kusurları erken tespit ederek, daha fazla hurdanın önlenmesi için proseste veya kalıpta ayarlamalar yapabilirler.
- Güvenlik Prosedürleri: Güvenlik her zaman en önemli önceliktir. Operatörlerin, üflemeli kalıplama ekipmanı ve 8 Gözlü Şişirme Kalıbıyla ilgili güvenlik prosedürleri konusunda eğitildiğinden emin olun. Bu, uygun kişisel koruyucu ekipmanın giyilmesini, uygun kilitleme/etiketleme prosedürlerini izlemeyi ve erimiş plastiğin güvenli bir şekilde kullanılmasını içerir.
5. Veri Toplama ve Analizi
Üretim sürecinden veri toplamak ve analiz etmek, hurda oranının nedenlerine ilişkin değerli bilgiler sağlayabilir.
- Üretim Verileri: Üretilen ürün sayısı, hurda ürün sayısı, sıcaklık ve basınç ayarları ve çevrim süresi gibi temel üretim verilerini takip edin. Bu veriler eğilimleri ve kalıpları belirlemenize yardımcı olabilir. Örneğin belirli bir boşluktaki sıcaklık belirli bir seviyenin üzerine çıktığında hurda oranının arttığını fark ederseniz sıcaklık kontrol sistemini ayarlamak için gerekli adımları atabilirsiniz.
- Kök Neden Analizi: Yüksek bir hurda oranı oluştuğunda, temel neden analizi yapın. Açık semptomların ötesine bakın ve altta yatan nedenleri belirlemeye çalışın. Kalıp tasarımında, malzemede, süreçte veya operatörde bir sorun olabilir. Temel nedeni ele alarak gelecekte benzer sorunların ortaya çıkmasını önleyebilirsiniz.
tarafından üretilen ürünlerin hurda oranıyla ilgili zorluklarla karşılaşıyorsanız8 Gözlü Şişirme Kalıbı, ulaşmaktan çekinmeyin. Bir tedarikçi olarak üretim sürecinizi optimize etmenize ve hurda oranını azaltmanıza yardımcı olmak için buradayım. Kalıp tasarımı, malzeme seçimi veya süreç optimizasyonu konusunda tavsiyeye ihtiyacınız varsa, size yardımcı olacak uzmanlığa sahibim. Daha fazla bilgi için benimle iletişime geçin ve üretim verimliliğinizi artırmak için birlikte nasıl çalışabileceğimiz konusunda bir görüşme başlatalım.

Referanslar
- Şişirme Kalıplama El Kitabı, İkinci Baskı, Paul N. Gardner
- Plastik İşleme Verileri El Kitabı, DV Rosato ve DV Rosato, Jr. tarafından düzenlenmiştir.


