


Büzülme, şişirme kalıbı üretiminde yaygın ve zorlu bir sorundur. Bir üfleme kalıbı tedarikçisi olarak bu sorunla birçok kez karşılaştım ve bununla başa çıkma konusunda zengin bir deneyim biriktirdim. Bu blogda şişirme kalıbı üretimindeki çekme problemini çözmeye yönelik bazı etkili stratejileri paylaşacağım.
Büzülme Sorununu Anlamak
Çözümlere geçmeden önce şişirme kalıbı üretiminde küçülmeye neyin sebep olduğunu anlamak çok önemlidir. Plastik malzeme kalıba enjekte edildikten sonra soğuyup katılaştığında büzülme meydana gelir. Plastik ısı kaybettikçe büzülür ve kalıp boşluğuna kıyasla boyutun küçülmesine yol açar. Plastik reçine türü, kalıbın tasarımı, işleme koşulları ve soğutma hızı dahil olmak üzere çeşitli faktörler büzülme derecesini etkileyebilir.
Doğru Plastik Reçineyi Seçmek
Plastik reçine seçimi büzülme oranının belirlenmesinde önemli rol oynar. Farklı plastik türleri farklı büzülme özelliklerine sahiptir. Örneğin, polietilen (PE) ve polipropilen (PP) gibi kristalli plastikler, polistiren (PS) ve akrilonitril bütadien stiren (ABS) gibi amorf plastiklerle karşılaştırıldığında genellikle daha yüksek büzülme oranlarına sahiptir. Üfleme kalıbı üretimi için plastik reçine seçerken, büzülme özelliklerini dikkate almak ve spesifik uygulamaya uygun bir reçine seçmek önemlidir.
Geniş bir yelpazede sunuyoruzŞişirme Kalıpçeşitli plastik reçinelerle uyumludur. Teknik ekibimiz, ürün gereksinimlerinize göre reçine seçimi konusunda profesyonel tavsiyelerde bulunabilir ve çekme sorunlarını en başından en aza indirmenize yardımcı olabilir.
Kalıp Tasarımını Optimize Etme
Kalıbın tasarımı da büzülme üzerinde önemli bir etkiye sahip olabilir. İyi tasarlanmış bir kalıp, plastik malzemenin akışını kontrol etmeye ve düzgün bir soğutma sağlamaya yardımcı olabilir, bu da büzülmeyi azaltabilir. Üfleme kalıbı tasarlarken bazı önemli hususlar şunlardır:
- Duvar Kalınlığı: Büzülmeyi en aza indirmek için eşit duvar kalınlığı çok önemlidir. Değişen duvar kalınlığı eşit olmayan soğumaya neden olabilir ve diferansiyel büzülmeye yol açarak eğrilmeye ve boyutsal yanlışlıklara yol açabilir. Kalıbı tasarlarken ürün boyunca tutarlı bir duvar kalınlığı sağlamaya çalışın.
- Kapı Tasarımı: Kapak, plastik malzemenin kalıp boşluğuna girdiği noktadır. Kapının boyutu, şekli ve konumu plastiğin akışını ve büzülme şeklini etkileyebilir. Düzgün tasarlanmış bir kapı, kalıp boşluğunun düzgün ve düzgün bir şekilde doldurulmasını sağlayarak büzülme olasılığını azaltabilir.
- Soğutma Kanalları: Büzülmeyi kontrol etmek için etkili soğutma şarttır. Kalıp, plastik malzemeden ısıyı hızlı ve eşit bir şekilde uzaklaştırabilecek etkili bir soğutma sistemi ile tasarlanmalıdır. Kalıbın tüm parçalarının eşit şekilde soğumasını sağlamak için soğutma kanalları stratejik olarak yerleştirilmelidir.
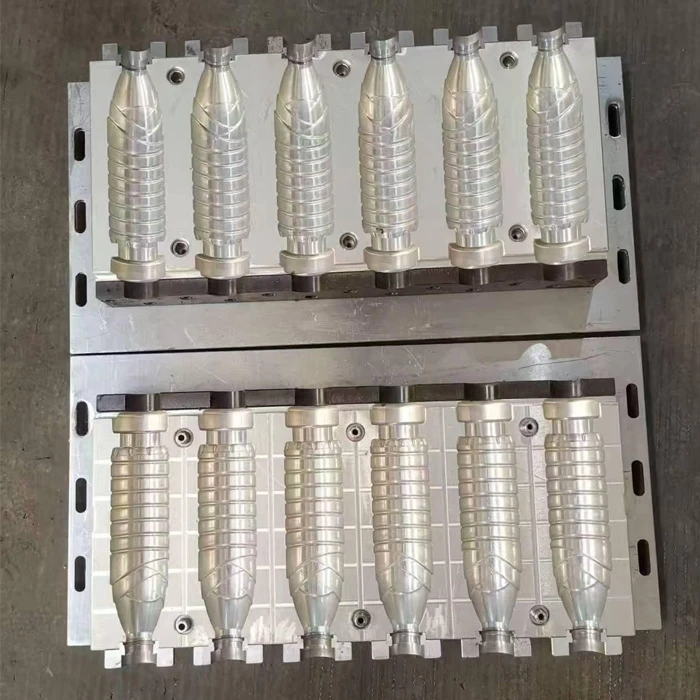
Firmamız yüksek kaliteli şişirme kalıplarının tasarımı ve üretiminde uzmanlaşmıştır.6 Gözlü Şişirme KalıbıVe4 Gözlü Şişirme Kalıbı. Deneyimli kalıp tasarımcılarımız, kalıp tasarımını optimize etmek ve mümkün olan en iyi performansı sağlamak için gelişmiş CAD/CAM teknolojisini kullanır.
İşleme Koşullarının Kontrolü
Üfleme kalıbı üretimi sırasındaki işleme koşulları da çekmeyi etkileyebilir. Göz önünde bulundurulması gereken bazı önemli faktörler şunlardır:
- Erime Sıcaklığı: Plastik reçinenin erime sıcaklığı onun viskozitesini ve akışkanlığını etkiler. Daha yüksek bir erime sıcaklığı, plastiğin viskozitesini azaltarak kalıp boşluğunun doldurulmasını kolaylaştırabilir. Ancak çok yüksek bir erime sıcaklığı da büzülme oranını artırabilir. Kullanılan spesifik plastik reçine için en uygun erime sıcaklığını bulmak önemlidir.
- Enjeksiyon Basıncı ve Hızı: Enjeksiyon basıncı ve hızı, plastik malzemenin kalıp boşluğunu nasıl dolduracağını belirler. Daha yüksek bir enjeksiyon basıncı ve hızı, kalıbın tamamen doldurulmasını sağlayabilir, ancak aynı zamanda plastik üzerinde aşırı gerilime neden olabilir ve büzülmenin artmasına neden olabilir. Kalıp tasarımına ve plastik reçinenin özelliklerine göre enjeksiyon basıncını ve hızını ayarlamak gerekir.
- Soğutma Süresi: Soğuma süresi plastik malzemenin kalıp içerisinde katılaştığı süredir. Daha uzun bir soğutma süresi, plastiğin daha yavaş ve eşit şekilde soğumasını sağlayarak büzülmeyi azaltabilir. Ancak çok uzun soğutma süresi üretim verimliliğini de düşürebilir. Soğutma süresi ile üretim hızı arasında doğru dengeyi bulmak önemlidir.
Teknik uzmanlarımız, çekmeyi en aza indirmek için işleme koşullarının optimize edilmesi konusunda ayrıntılı rehberlik sağlayabilir. Üretim sürecinin hassas kontrolünü sağlamak için son teknolojiye sahip ekipmanlar ve gelişmiş proses kontrol sistemleri kullanıyoruz.
İşlem Sonrası Tedaviler
Bazı durumlarda, son ürünün boyutsal stabilitesini arttırmak ve büzülmeyi azaltmak için işlem sonrası işlemler kullanılabilir. İşte bazı yaygın işleme sonrası yöntemler:
- Tavlama: Tavlama, plastik ürünün belirli bir sıcaklığa kadar ısıtılmasını ve ardından yavaş yavaş soğutulmasını içeren bir ısıl işlem işlemidir. Bu işlem plastikteki iç gerilimleri hafifletebilir ve büzülmeyi azaltabilir.
- Büzülme Telafisi: Büzülme telafisi, plastik malzemenin beklenen büzülmesini hesaba katacak şekilde kalıp boyutlarında ayarlamalar yapılmasını içerir. Bu, plastik reçinenin büzülme oranına bağlı olarak kalıp boşluğunun boyutunun hafifçe arttırılmasıyla yapılabilir.
Müşterilerimizin mümkün olan en iyi ürün kalitesini elde etmelerine yardımcı olmak için kapsamlı işlem sonrası hizmetler sunuyoruz. Uzman ekibimiz, ürününüzün özel gereksinimlerine göre en uygun işlem sonrası tedavileri önerebilir.

Çözüm
Üfleme kalıbı üretiminde büzülme sorununun üstesinden gelmek, doğru plastik reçinenin seçilmesini, kalıp tasarımının optimize edilmesini, işleme koşullarının kontrol edilmesini ve uygun işlem sonrası işlemlerin kullanılmasını içeren kapsamlı bir yaklaşım gerektirir. Profesyonel bir şişirme kalıbı tedarikçisi olarak, çekme sorunlarının üstesinden gelmenize ve yüksek kaliteli ürünler üretmenize yardımcı olacak uzmanlığa ve deneyime sahibiz.
Şişirme kalıbı üretiminizde çekme sorunu yaşıyorsanız veya güvenilir bir şişirme kalıbı tedarikçisi arıyorsanız lütfen bizimle iletişime geçmekten çekinmeyin. Ekibimiz size profesyonel çözümler ve destek sunmaya hazır. Sizinle çalışma ve üretim hedeflerinize ulaşmanıza yardımcı olma fırsatını sabırsızlıkla bekliyoruz.
Referanslar
- Beckermann, C. ve Viskanta, R. (1993). Enjeksiyonla kalıplanmış parçalardaki büzülme, çarpıklık ve artık gerilimleri tahmin etmek için sonlu bir eleman modeli. Polimer Mühendisliği ve Bilimi, 33(11), 741-752.
- Tadmor, Z. ve Gogos, CG (2006). Polimer işlemenin prensipleri. John Wiley ve Oğulları.
- Rosato, DV ve Rosato, DV (2000). Enjeksiyon kalıplama el kitabı. Kluwer Akademik Yayıncılar.


